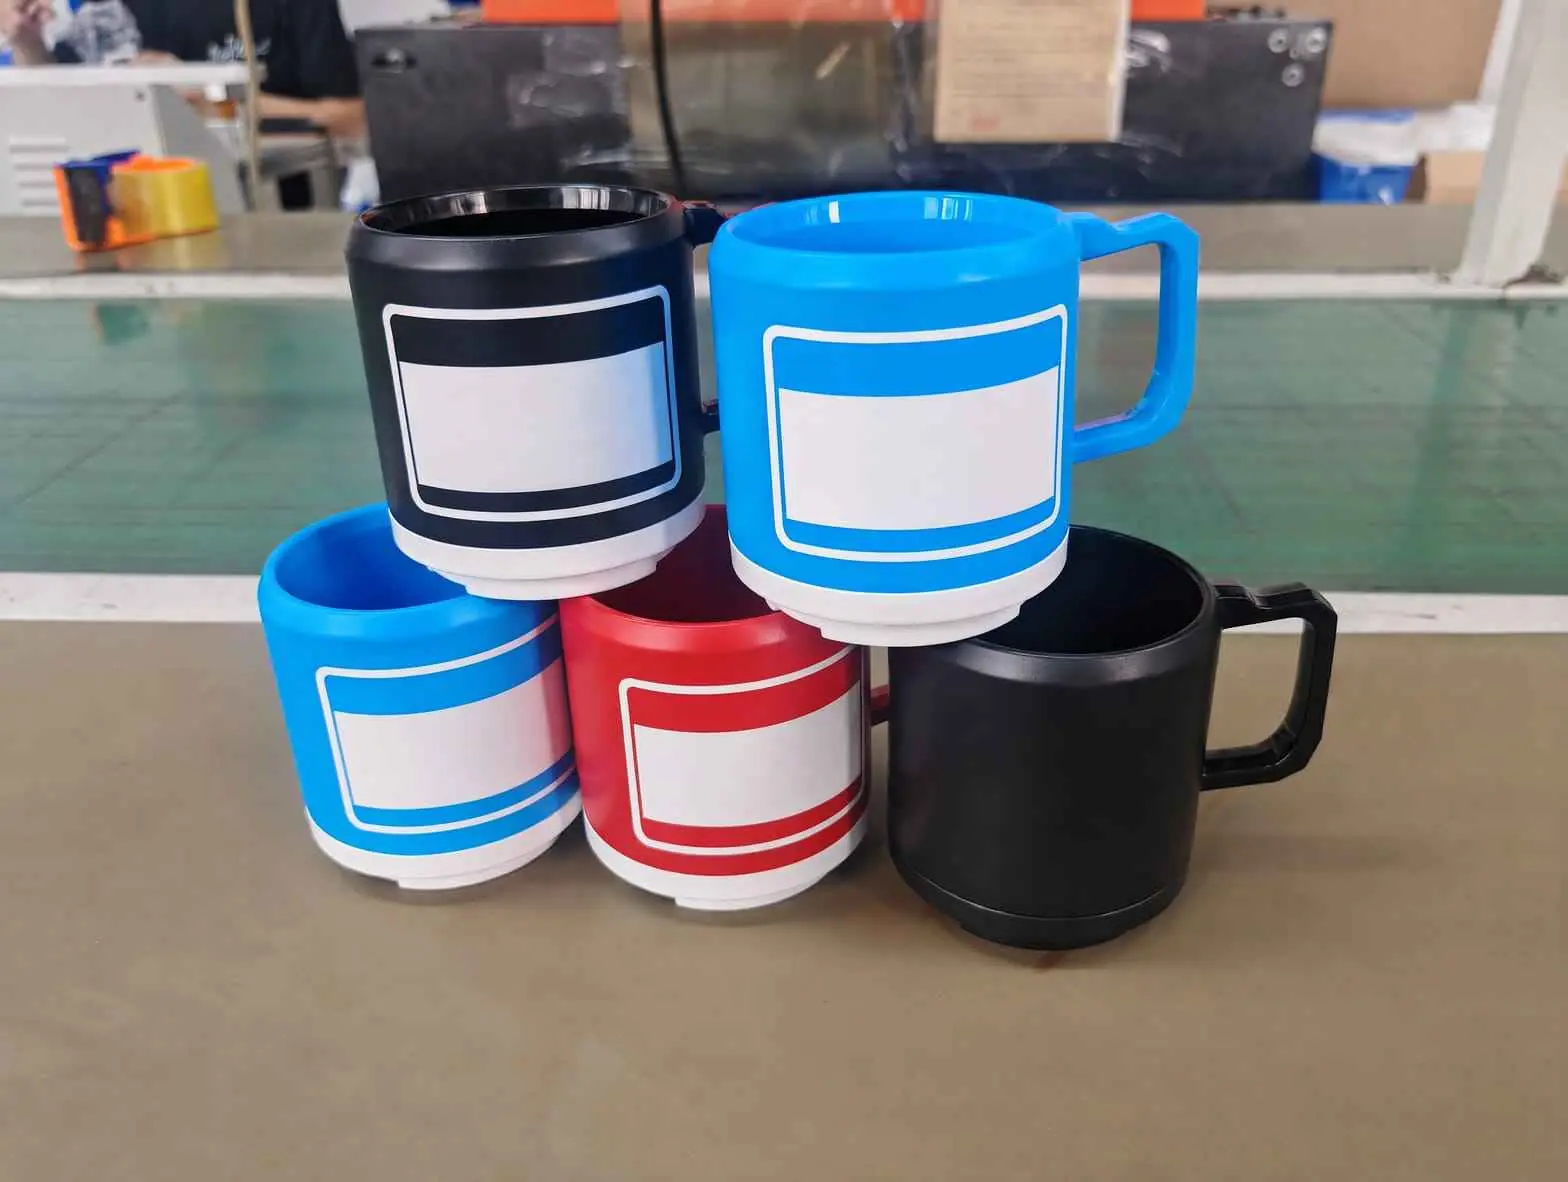
双层 PP 杯:从确认稿到装柜,包装与质检的全流程
双层 PP 杯很少死在消费者手里,多数死在纸箱里。外壳刮花、杯身互撞、箱角压塌、接触点掉墨——这些才是把一笔赚钱的杯类订单变成索赔的缺陷,而且几乎都在生产最后两小时被决定,不在模具里。本文以一笔食品级双层 PP 杯批量订单为例,从确认稿一路跟到装柜,把四步包装、产线之后的质检,以及真正经得起运输的定制决策拆开讲。看完全文,你应该能判断三件事:一份包装规格里哪些条款是真在保护货、供应商的质检记录该要哪几页、以及报价单上的价差到底来自规格还是来自让利。
为什么促销礼品杯默认选双层 PP
聚丙烯在品牌杯具里处在一个很实用的中间位置:食品级、够轻(单只运费摊得薄)、耐热表现远好过聚苯乙烯和普通 PLA。这也是我们收到最多的一类询盘——PP 双层杯批发、定制 LOGO 塑料杯批量下单——通常都在这三点上打转。在预算单只固定、到岸成本固定的促销项目里,往往还没开始聊图稿,材料就已经定了。
双层结构是让它像“礼品”而不是“赠品”的关键。两层壳之间那圈空气隔开热量,外壳不结露,装热饮时不烫手;同时它给印刷提供了一个平整硬挺的附着面,这一点比多数采购预想的更重要。
双层结构到底解决了什么
那圈间隙同时干三件事:隔热、防凝露、增加刚性。同重量的单层 PP 杯,一捏就变形;双层杯能扛住这个捏,所以外壳壁厚不必做得很厚,杯子也不会显得廉价。
代价是工艺复杂度。双层杯要两片壳、一套封合方式(视模具设计而定,可能是压配、焊接唇口或内部锁 ring),还有一条必须控制的渗漏路径。这就是为什么同样是标称容量,两家供应商的手感能差很远,也是为什么双层杯比单层杯更依赖打样环节。
PP 的边界在哪
聚丙烯不是陶瓷的替代品,也不是玻璃的替代品。它比 ABS 更容易刮花;如果进胶口和冷却没做好,在斜射光下能看到料流痕;它的印刷寿命完全取决于油墨和固化。在有回收体系的地方,它可以进 #5 回收流——这对带可持续诉求的零售项目是实打实的加分项,但前提是那个回收流真的存在。
把这些边界在前期讲清楚,是避免第二轮“质量”扯皮的方式——那场扯皮本质上是材料预期错位,不是质量问题。
同样的模具和装饰线也覆盖 350ml 定制 LOGO PP 咖啡杯、定制 BPA Free PP 塑料随行杯 和 220ml BPA-Free 可堆叠 PP 塑料杯,本文的规格逻辑可以整段套用。单层形态如 15OZ/420ml 可重复使用塑料饮水杯 共用同样的印刷方式,但装箱方案不同——单层杯堆叠更紧,每箱需要的内衬更少。
从确认稿到量产:五个节点
每一笔定制杯订单都走同样五道关,每道关都是供应商要么保护交期、要么悄悄压缩交期的地方。下面这笔订单就是按这个顺序走的,包装阶段有照片和短视频回传。
- 确认图稿——logo 文件、潘通色号、印刷尺寸与在弧面上的位置,以及零售陈列时哪一面算“正面”。
- 产前样确认——用最终颜色和印刷做出实物样,在模具上量之前签字确认。
- 批量生产——注塑、双层合壳、装饰印刷,然后固化再进包装。
- 包装前检验——对照签样看外观、印刷和配合,外加成箱后的装箱紧实度检查。
- 出货——封箱、打托、装柜,把包装记录回传给买方。
最容易被跳过的是第二关。对着照片而不是实物签产前样,是“颜色在零售灯光下不对”和“印刷偏到把手侧两毫米”最稳定的来源。第三关的风险不在机器,在排产:双层杯要两片壳合装,注塑和合壳的节拍必须匹配,一边快一边慢就会在中间堆出半成品,而堆着的那批最容易在搬运中磕碰。第四关决定你收到的是“一箱货”还是“一箱证据”——检验记录、包装照片、跌落结果,三样齐了,后面几乎不用再解释。
包装工程:海运柜里怎么不刮花
在这之前的所有工序,只要纸箱扛不住四周海上运输就全部白做。这笔订单的包装顺序是刻意保守的,因为索赔的成本永远高于包装材料的成本。
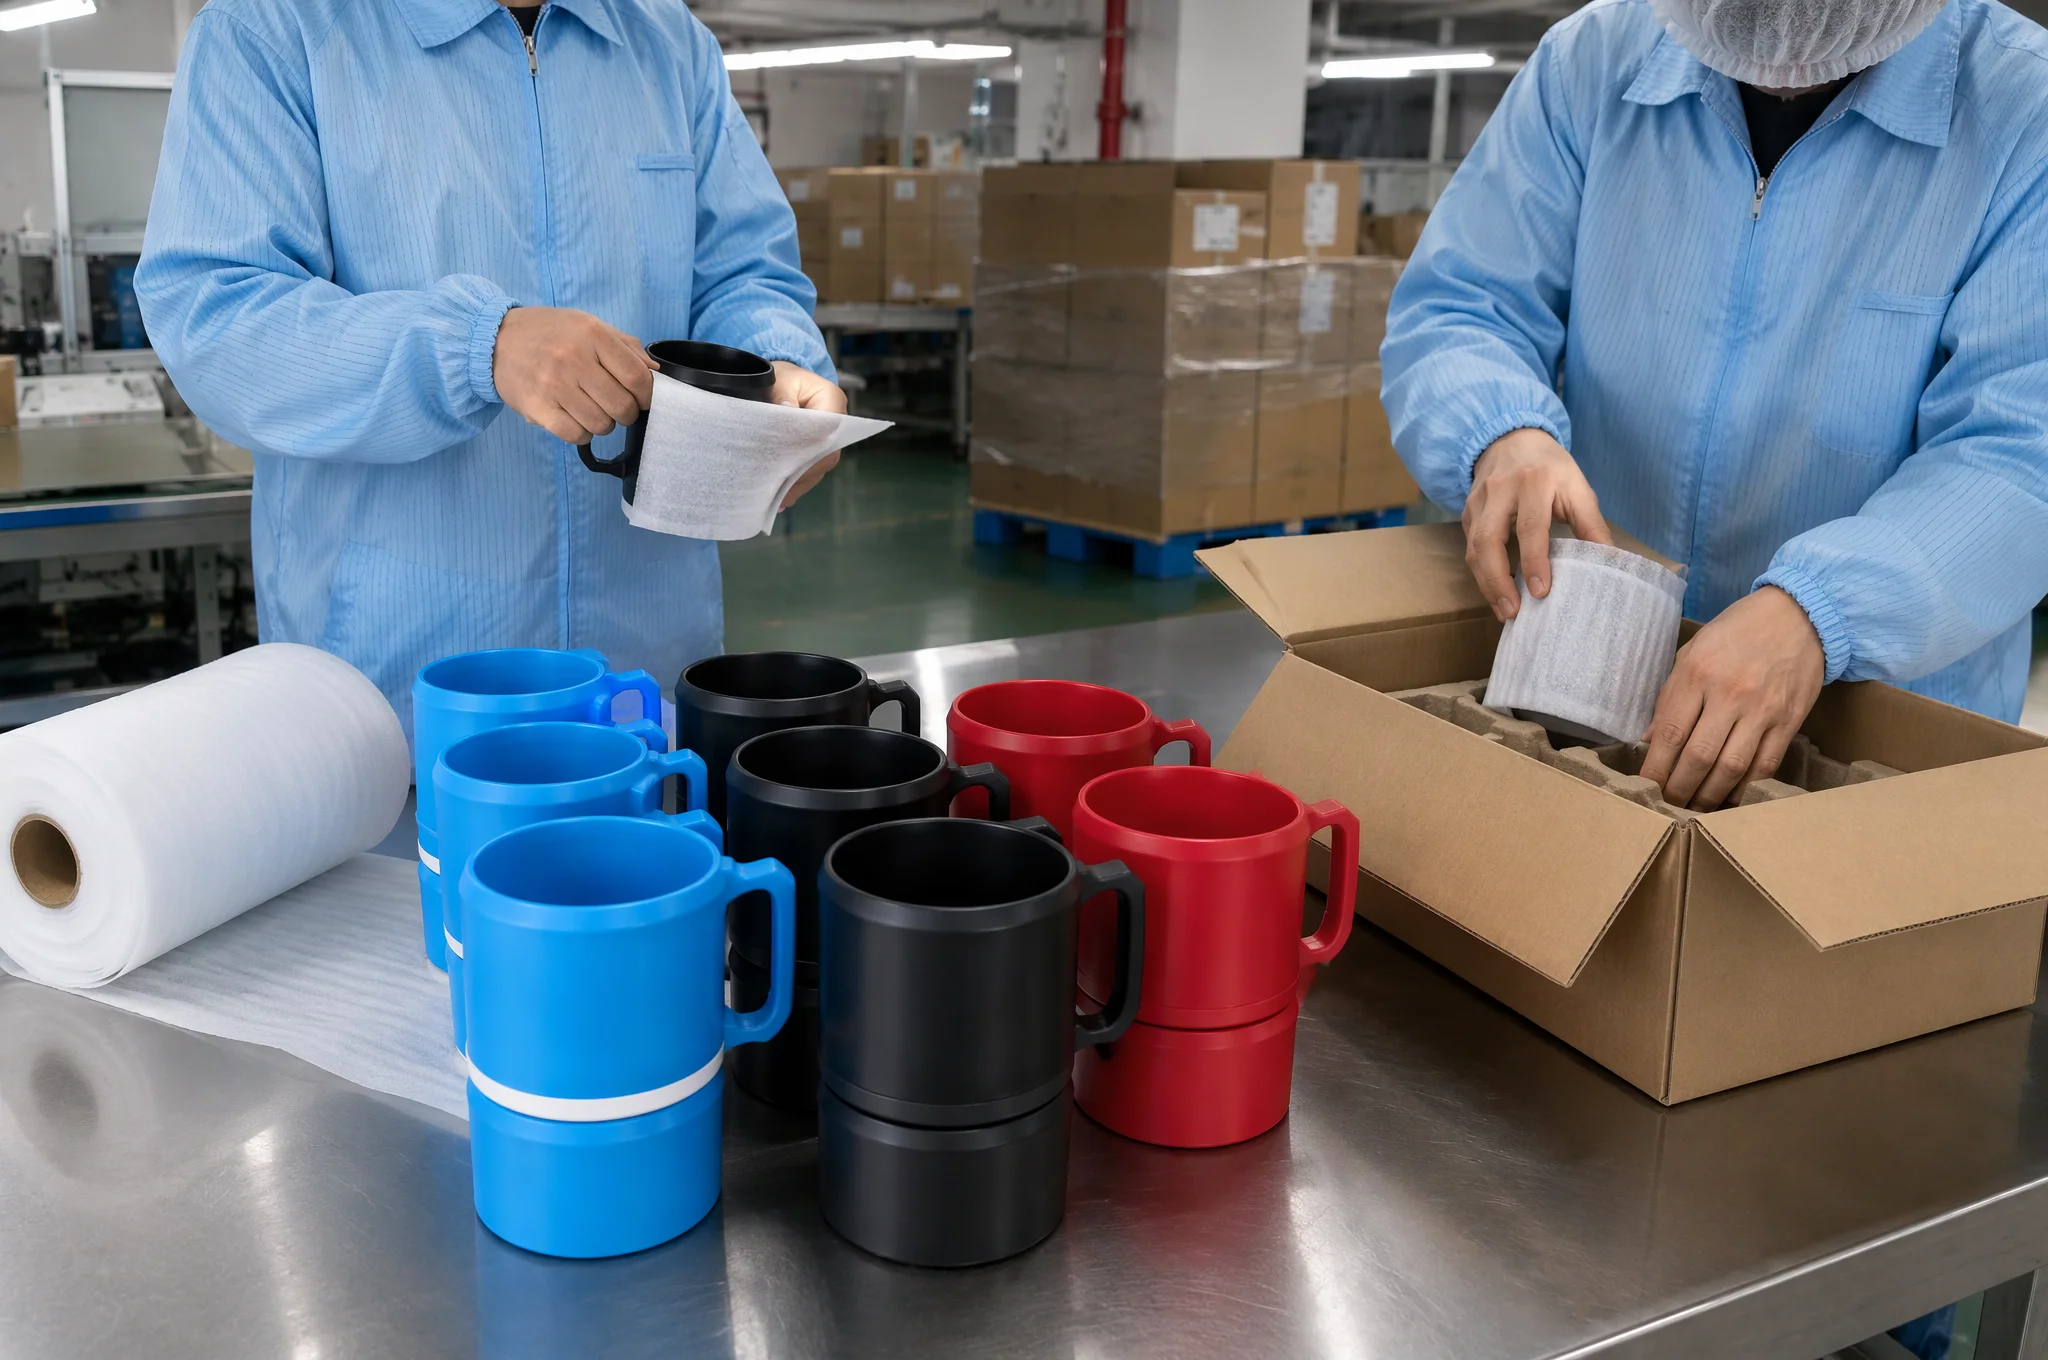
第一步:单只保护包装
每只杯子在接近纸箱之前先单独包起来。目的不是缓冲,是控摩擦:两只 PP 壳直接接触,几百公里公路振动就能把对方表面抛光,而痕迹正好落在印 logo 的那一面。
包裹同时保护印刷。一只没包、在包装台上被反复码放三次的杯子,还没进柜就已经在拇指接触点蹭掉墨了。
第二步:内衬定位
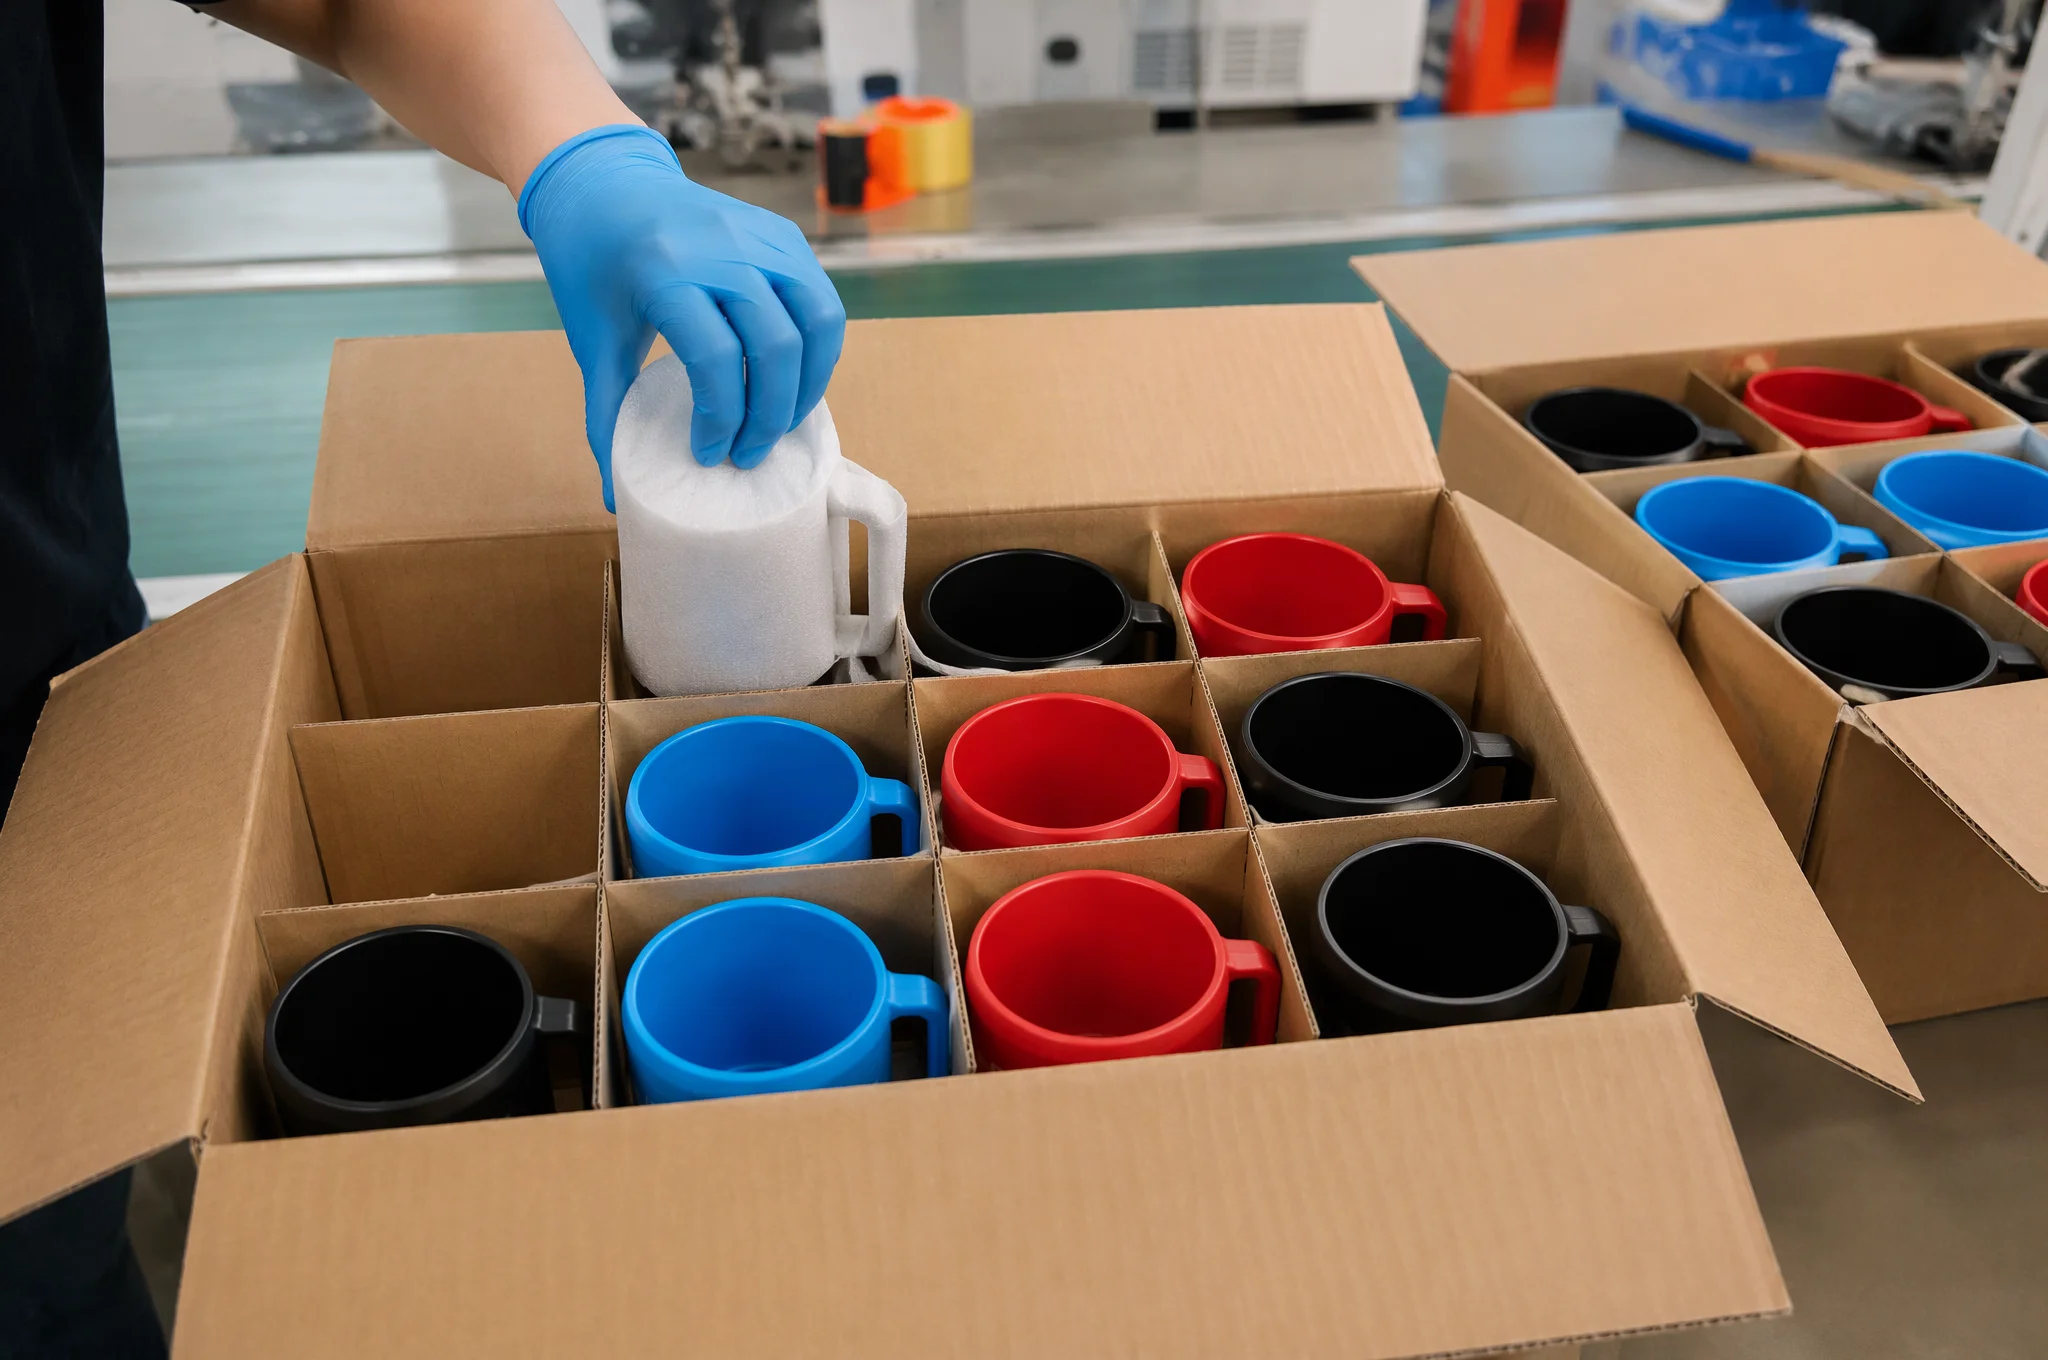
单只包裹解决表面损伤,内衬解决位移。隔板、刀卡或成型内衬把每只杯子固定在一个朝向,纸箱被倾斜、被压在其他托盘下面时,谁也不会挤到邻居身上。
内衬还决定纸箱的抗压行为:内部是规整格子的箱子,载荷通过隔板传递;有虚位的箱子,载荷通过杯子传递。这个差别只有在压了几周之后才看得出来。
第三步:按海运标准做纸箱
出口杯类的纸箱不能只按普通单瓦楞配。真正要看的是相对堆码高度的抗压强度,以及对跨几个气候带的海运柜来说够不够的防潮能力。
“集装箱雨”——柜体在气候切换时于内顶凝结水珠——对纸质包装是真实风险。应对手段是纸板等级、按航线需要放干燥剂,以及不把纸箱直接贴柜底码放的装柜方案。
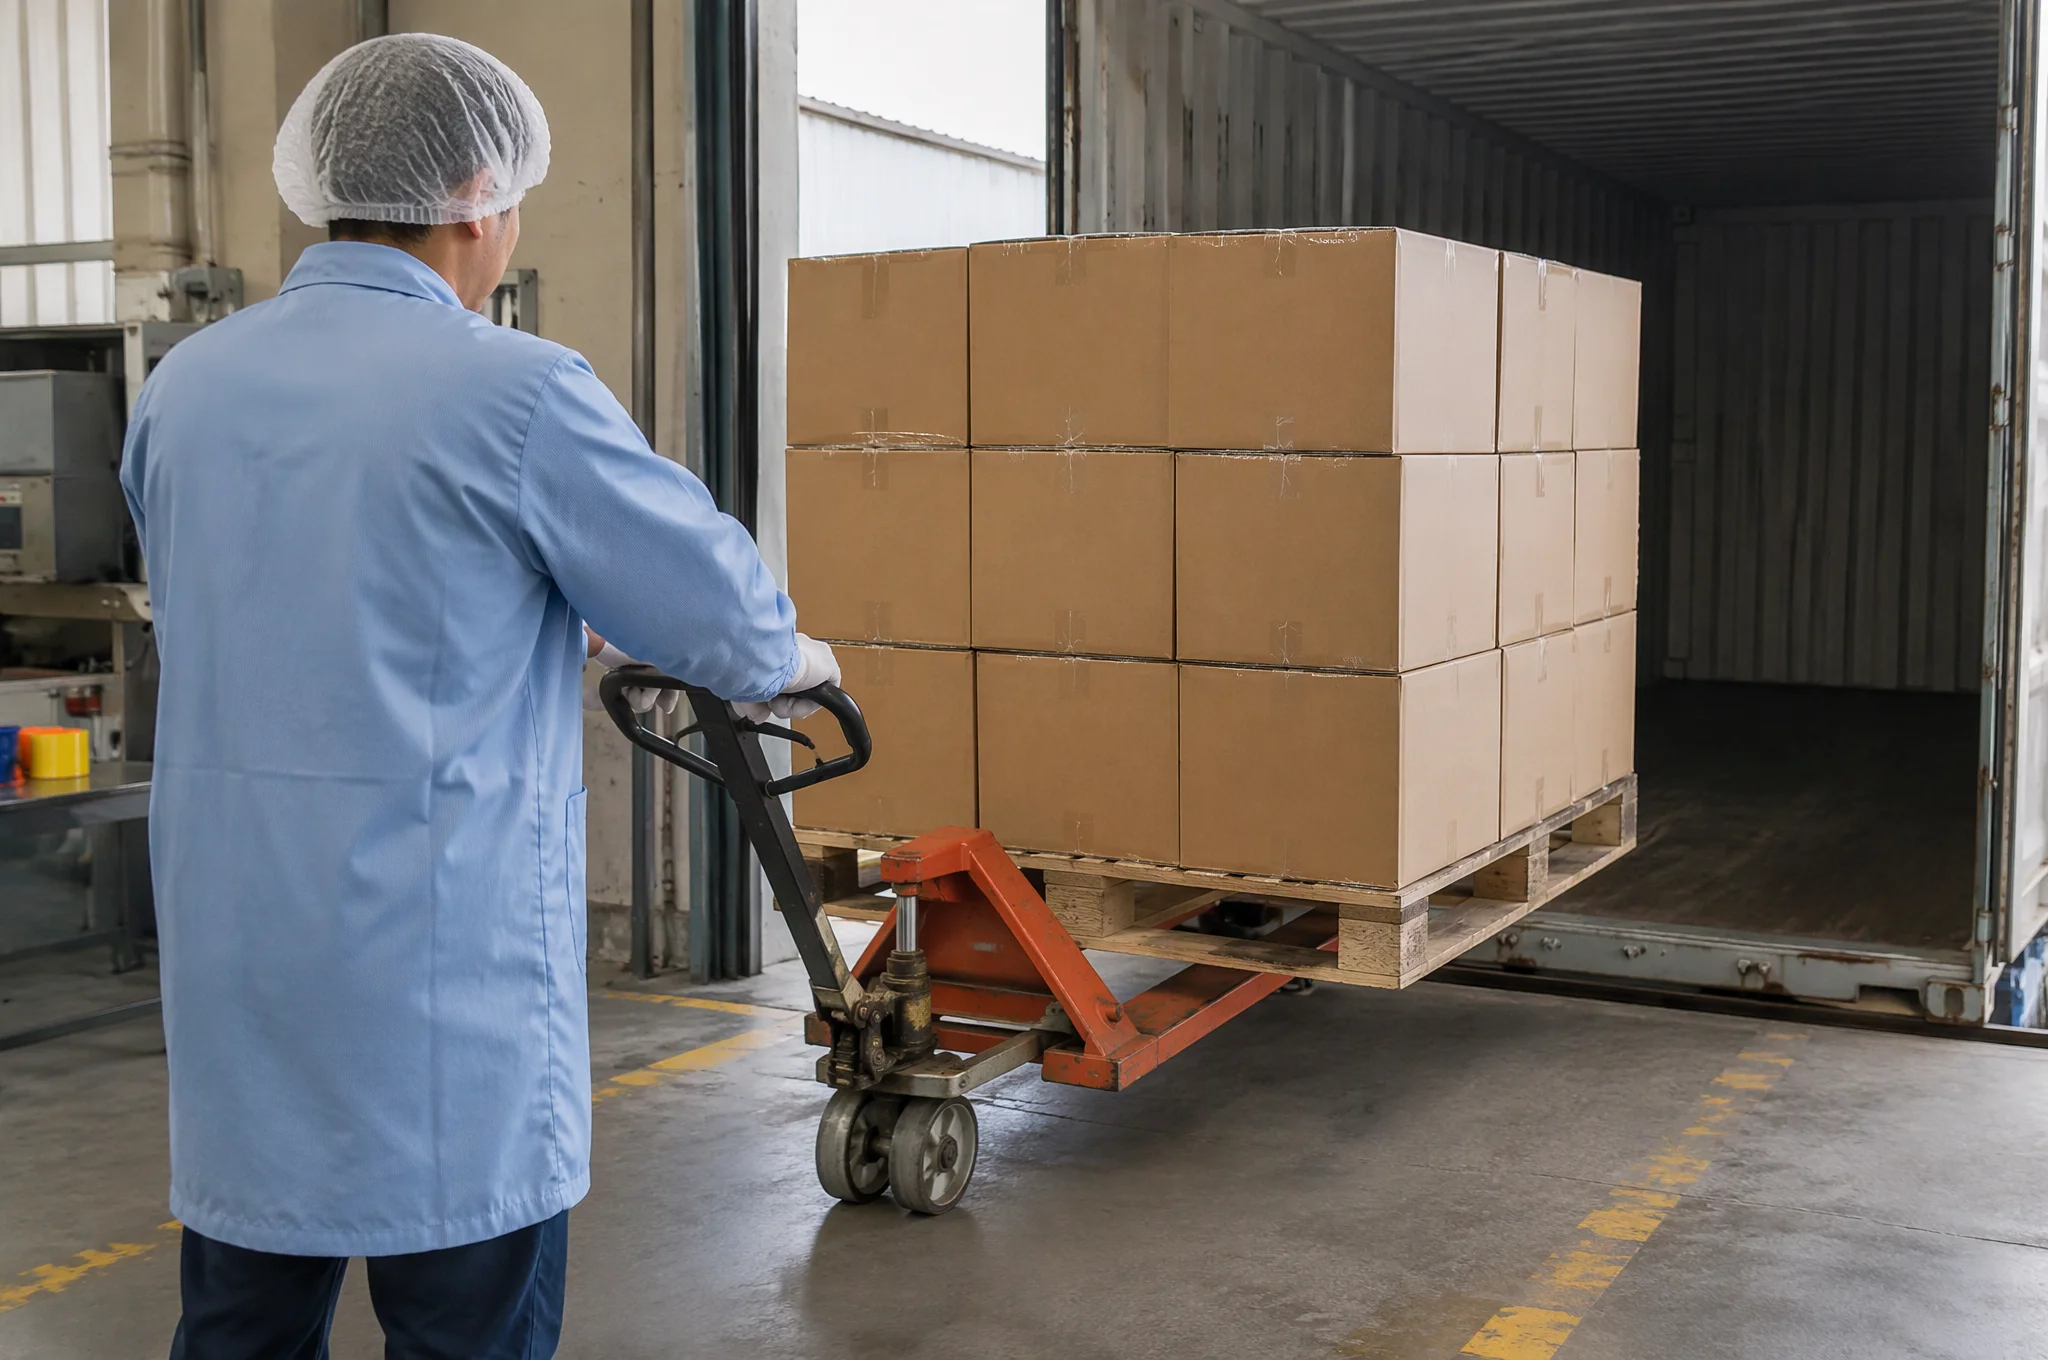
第四步:分拣与装柜
最后一步最常被赶工。装柜前按颜色、按图稿版本分开码放,免得混托变成混箱;装柜顺序让更重的码垛在下面。
这个节点拍一组装柜照片值得保留。日后如果对纸箱状态起争议,证据在那个文件夹里,不在邮件串里。
生产线之后的质检
真正保护杯类订单的质检不在产线上,而在货已经装好箱之后。这时问题从“单只好不好”变成“这票货好不好”,要查三件事。
外观。 逐箱开箱抽检,在稳定光源下看表面:刮痕、料流痕、把手根部的缩水痕、腔与腔之间与批与批之间的色差。
印刷。 对照签样看套准、弧面上的墨层覆盖,以及印刷与圆角交界处的附着。每个印次抽一只做摩擦测试,能拦下那批固化不足、到客户端才掉的货。
装箱紧实度。 封箱后摇一摇,再以搬运高度做棱、角跌落。内衬一移位,这里就会暴露,而不是在客户仓库里暴露。
抽样逻辑通常是标准 AQL 方案,关键缺陷加严一级。对买方来说,重要的不是标准怎么写,而是供应商能不能拿出记录:缺陷分级、样本量、不合格品怎么处理。这三项缺任何一项,检验就退化成“我们看过了”。另一个容易被忽略的动作是把检验结果和签样放在一起看——如果检验报告里没有一张签样的照片,“对照签样”这句话就无法复核。
PP 上的 LOGO 与颜色:哪些做法真的耐用
装饰是定制印刷 PP 杯项目成败的地方,因为 logo 就是买方下单的全部理由。PP 接受多种印刷方式,它们的磨损方式并不一样。
四种印刷方式对比
丝网印刷是单色实底和大面积色块的标准解法,比如整片姓名贴式的白底区块。在有色壳上遮盖力强、量产单只成本最低,但每多一色就多一块网版、多一道工序。
移印适合多色小 logo 和弧面上的细节,单只成本略高、模具费低。图稿是紧凑的多色组合时通常选它。
热转印能做出丝印做不到的渐变和照片级图稿,包覆弧面效果好,但膜边就是磨损点。
镭雕打出来的是洗不掉、撕不掉的永久标记,单只成本最高,且只有单色。天天上手摩挲的杯子,它是最耐用的答案。
PP 上的潘通配色
PP 上的颜色不等于纸上的颜色。树脂底料、色母和壁厚都会改变最终观感,而双层杯会把这种偏移显示两遍——一遍在壳上,一遍在背光时透过间隙。
配色一定要对着成型色板或喷涂样确认,不要对着屏幕确认。预期会有一轮修色;把签过的色板归档进订单文件,半年后的翻单才有东西可比。
最容易引发索赔的五种情况
杯类出货的索赔绝大多数落在五类里,没有一类是玄学。
没包就接触造成的表面刮伤。内衬有虚位造成的互撞损伤。纸板等级按仓库堆码而不是按海运柜配置造成的压塌。油墨从头就没按规格固化,导致拇指接触点掉墨。签样与大货颜色不一致,通常因为换了色母而没人重新签样。
每一类都有便宜的预防和昂贵的补救。预防永远是一份写清楚的包装规格加一份签过的实物样,这两样在报价阶段做出来几乎不花钱。补救很少只是换货成本:还有补货的空运费、到港后的返工人工,以及零售买家在退货区等货期间损失的档期。这也是为什么包装记录和检验结果同样重要——能追溯到有记录流程的索赔,和完全追溯不到的那笔,是两种谈法。实务上还有一个更省钱的判断:同一批货反复出现同一种表面刮伤,问题几乎一定在内衬而不是单只包裹;反复出现箱角压塌,问题在纸板等级和堆码方案。
成本与交期由什么决定
买方常把报价差异当成砍价空间。在定制 LOGO PP 杯的报价里,它通常就是规格差异,值得搞清楚哪个杠杆动了什么。
开模是固定成本,随颜色数和壳体复杂度走,不随数量走。印刷的调机费按每色每次算。包装规格是最安静的那一项:单只包裹、刀卡、隔板都增加人工,而工厂忙起来时,真正推动船期的就是人工。
交期由打样轮次和印刷固化决定,不由注塑决定。产前样一轮就签下来的项目通常按期出货;需要修三轮颜色的项目,在生产开始前就把缓冲吃完了。包装和运费也必须一起算,因为按托盘出货配的纸箱和按单件快递配的纸箱,在同样单只价格下是两个产品。逐行比价——模具、印刷调机、包装、纸板等级——是看清“低价”到底是更便宜的规格还是更划算的交易,唯一的方法。还有一个常被漏掉的变量是颜色的数量:颜色越多,调机次数越多,废品率也越高,这部分成本往往被折进单只价格里,看不出来。如果两家报价差距明显,先问清楚各自的纸板等级和单只包裹方式,通常一半的差距就解释完了。
常见问题
双层 PP 杯装热饮安全吗? 食品级 PP 是促销杯具装热饮的常规材料。双层结构让外壳不烫手、减少凝露;具体耐温上限应该看供应商的材料数据表,而不是看宣传页。
能进洗碗机吗? 杯体通常可以,低温档。变数是印刷:反复高温循环下,丝印和热转印的退化速度快于镭雕,所以要按你打算对外宣称的洗涤条件去测,而且测的是印好的成品,不是素杯。
双层杯怎么封合? 视模具设计,可能是压配、焊接唇口或内部锁 ring。封合方式影响防漏和唇口缝的观感,这些都应该在你签的产前样上看得见。
定制颜色起订量是多少? 取决于色母和模具,这是少数几个值得直接问、而不是自己假设的数字。定制颜色、定制印刷和定制包装,通常是三个不同的门槛。
能按我们的零售箱规包装吗? 可以。零售箱、私标套袋、混色配比都可以作为包装选项报价,它们改变的是人工含量,不是产品本身成本。
怎么证明包装确实做对了? 索取包装阶段的照片与视频记录、纸箱跌落测试结果,以及带缺陷分级的检验报告。有记录习惯的供应商,不用你问第二遍就会给。
报价前请提供这些信息
杯类报价的精度取决于需求描述的精度。请提供:按颜色和按图稿版本拆分的数量、打算用的印刷方式、客户方要求的箱规,以及目的港——这样包装和运费可以一起核算,而不是分开算。
四项信息里最常缺的是箱规和目的港:箱规决定包装人工,目的港决定运费和是否需要干燥剂,这两个不明确,报价只能给区间。另外建议在询价时就说明是首单还是翻单——翻单可以直接复用已签色板和已确认图稿,打样轮次能省掉一到两轮,交期也会更短。如果还在单层和双层之间、或者 PP 与可堆肥材料之间做选择,把需求发给我们的团队,我们会告诉你材料在哪停——包括 PP 是错答案的那些情况。需要看更多 PP 杯型,可以先翻塑料杯类产品页。